2026-03-07
содержание
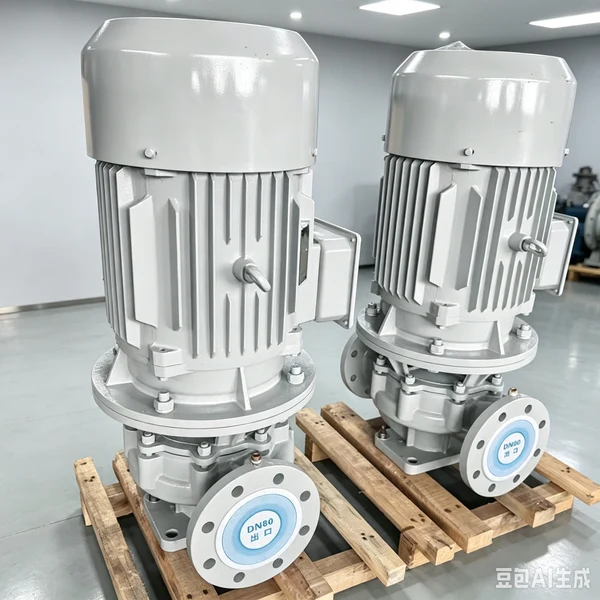
Вот вопрос, который часто задают с налётом наивности: ?Нержавеющий насос — он же просто ?нержавейка?, разве тут есть что обсуждать?? Многие, особенно на старте проектов, думают, что выбрал марку стали AISI 304 или 316 — и все проблемы решены. А потом удивляются, почему через полгода в той же пищевой среде с высоким содержанием хлоридов появились точечные коррозии. Или почему насос для слабоагрессивных сред на химическом заводе вдруг начал ?потеть? на сварных швах. Сама по себе ?нержавейка? — не волшебный щит. Тренды сейчас как раз ушли от простого выбора материала в сторону комплексного подхода: долговечность, энергоэффективность и — что всё чаще выходит на первый план — экологическая ответственность на протяжении всего жизненного цикла. Но об этом чуть позже.
Когда говорят ?нержавеющий насос?, первое, что приходит в голову — коррозионная стойкость. Да, это базис. Но если копнуть глубже в производственные цепочки, понимаешь, что одно дело — листовая сталь для корпуса, и совсем другое — материал вала, уплотнений, рабочего колеса. Например, для валов в агрессивных средах часто идёт переход на более высоколегированные стали типа AISI 316Ti или даже на дуплексные стали. Видел случаи, когда заказчик сэкономил на вале, поставив обычную 304-ю, а насос перекачивал жидкость с абразивными частицами. Результат — биение, износ уплотнения и утечка. Экология? Да её не было с самого начала, потому что вся ?зелёность? насоса сводится на нет одной протечкой опасной среды.
Здесь стоит отметить, что не все производители держат в голове эту комплексность. Часто каталоги пестрят общими фразами. Когда же начинаешь изучать конкретику, например, на сайте компании ООО Ботоу Даюань Насосная Промышленность (https://www.btsdyby.com), видишь разбивку по типам насосов и средам. Это уже серьёзнее. Их профиль — разработка и производство шестерёнчатых, роторных, винтовых, центробежных насосов — как раз требует глубокого понимания совместимости материалов. Просто ?насос из нержавейки? — это ни о чём. Нужно ?насос из нержавейки марки X для среды Y с температурой Z?. Это первый шаг к реальной экологичности — обеспечить безотказную работу без инцидентов.
И ещё один нюанс по материалам — пассивация. Казалось бы, элементарная процедура после сварки или механической обработки. Но сколько раз сталкивался с тем, что её либо проводили кое-как, либо вообще пропускали, особенно в погоне за сроками. А потом в этих микротрещинах и порах начинаются процессы, которые сводят на нет всю стойкость ?нержавейки?. Это та самая ?экология на микроуровне? — предотвращение потенциального источника загрязнения ещё на этапе изготовления.
Сейчас все помешаны на КПД электродвигателей. И это правильно. Но насос — это гидравлическая машина. Самый эффективный двигатель можно поставить на неоптимальную гидравлику, и вся экономия уйдёт в трубу. Тренд — это интегрированный расчёт: характеристика сети, рабочая точка насоса, регулирование. Раньше часто ставили насос ?с запасом?, и он работал далеко от оптимальной точки, перегружая и сеть, и себя. Сейчас, особенно с приходом частотных преобразователей, ситуация меняется.
Но вот с чем столкнулся лично: даже с ЧПП не всё гладко. Поставили на одну линию центробежный насос из нержавейки с современным двигателем и преобразователем. Вроде бы, идеально с точки зрения экологии — экономия энергии до 30%. А через несколько месяцев — повышенная вибрация. Оказалось, что при длительной работе на низких оборотах в насосе определённой конструкции возникли нерасчётные гидродинамические силы, приведшие к износу подшипников. Экологичный сценарий дал сбой из-за недостатка практического опыта в настройке системы. Пришлось пересматривать алгоритм управления. Вывод: ?зелёные? технологии требуют ещё более тонкой настройки и понимания физики процесса, а не просто слепого следования тренду.
Кстати, о трендах. Всё чаще рассматривают возможность рекуперации энергии в насосных системах, где это возможно. Но это уже уровень крупных установок. Для большинства же промышленных применений ключевая экология от насоса — это его надёжность и минимальные потери на протяжении десятилетий. И здесь снова возвращаемся к качеству изготовления и балансировки. Несбалансированное рабочее колесо из той же нержавеющей стали будет съедать лишние киловатты и разбивать подшипники, создавая риск утечки. Какая уж тут экология.
Это, пожалуй, самый неочевидный для заказчика аспект. Все думают о покупке и эксплуатации. Но что будет с насосом через 25-30 лет? Нержавеющая сталь — материал ценный и отлично поддающийся переработке. С одной стороны, это плюс. Но с другой — сама конструкция насоса. Если он собран как монолит, с запрессованными элементами или клеевыми соединениями, разобрать его для сепарации материалов — та ещё задача. Тренд среди ответственных производителей — продумывать дизайн для лёгкой разборки и утилизации (Design for Disassembly).
На практике же часто видишь обратное. Например, шестеренчатый насос может быть собран на стяжных болтах, что хорошо, но если его корпусные детали сварены между собой в единый блок, то при выходе из строя одной шестерни меняют весь блок, отправляя тонны условно целой нержавейки в переплавку с большими энергозатратами. Не экологично. Компании, которые всерьёз занимаются разработкой, как та же ООО Ботоу Даюань Насосная Промышленность, заявляющая о комплектности своего производства от дизайна до контроля, теоретически имеют возможность закладывать такие принципы ещё на чертёжной доске. Но требует ли этого рынок? Пока спрос на ?дешевле и быстрее? часто перевешивает.
Личный опыт: пытались продвигать на одном из предприятий концепцию полной паспортизации насоса с указанием всех материалов каждого узла для будущей утилизации. Столкнулись с полным непониманием со стороны закупок. Их KPI — цена и срок поставки. Экология жизненного цикла была вне их горизонта планирования. Это системная проблема. Пока не будет чётких регуляторных требований или экономических стимулов, этот тренд будет развиваться медленно.
Хочется привести пример не из учебника. На одном молокозаводе стояла батарея нержавеющих насосов для перекачки сыворотки. Среда вроде бы неагрессивная, температура средняя. Но через год на нескольких насосах появились трещины в районе улитки. Разбираем — классическая коррозионное растрескивание под напряжением. Причина? Оказалось, при мойке агрегатов использовали моющее средство с высоким содержанием хлоридов, которое затекало в зазоры и под термоизоляцию. А в конструкции были остаточные напряжения после сварки. Материал насоса был стандартной пищевой 316-й, но он не предназначен для постоянного контакта с чистящей химией такой концентрации. Экологический ущерб — не только потенциальная утечка продукта, но и необходимость досрочной замены и утилизации целых узлов. Решение было не в смене насоса, а в изменении регламента мойки.
Другой случай — применение тепловых масляных насосов из нержавейки в системе обогрева. Казалось бы, замкнутый контур, инертное теплоноситель. Но при постоянном термическом цикле стали важны не только коррозионные свойства, но и ползучесть материала, его сопротивление термической усталости. Один из проектов столкнулся с деформацией корпуса после нескольких лет работы в режиме старт-стоп. Конструкторы тогда пересмотрели не только толщину стенки, но и конфигурацию рёбер жёсткости. Это к вопросу о том, что ?нержавейка? — разная, и её поведение при разных видах нагрузок — критически важно.
Именно такие грабли формируют профессиональный взгляд. Нельзя просто взять насос из каталога. Нужно анализировать полный контекст его работы: химия среды, температурный график, цикличность нагрузок, процедуры обслуживания и даже климатические условия помещения. Только тогда разговор о трендах и экологии перестаёт быть абстрактным.
Если обобщить, то тренд — это интеграция. Насос перестаёт быть просто железкой, которая качает. Он становится элементом умной системы с датчиками вибрации, температуры, давления. Это, опять же, работает на экологию: предсказание поломки предотвращает аварию и незапланированный выброс. Вижу, как постепенно растёт спрос на насосы с интегрированной диагностикой, даже в исполнении из нержавеющей стали, что технически сложнее из-за вопросов герметичности датчиков.
Второе направление — это поиск альтернатив даже самой нержавейке в некоторых применениях. Речь о полимерах с высокой химической стойкостью или о покрытиях. Иногда для слабоагрессивных сред экологичнее (с точки зрения энергозатрат на производство) может быть насос из углеродистой стали с качественным внутренним полимерным покрытием, чем цельнолитой из AISI 316. Но это требует от инженера смелости и глубоких расчётов.
И наконец, возвращаясь к началу. Экология и тренды в теме нержавеющих насосов — это не про односложные ответы. Это про отказ от штамповки вроде ?нержавейка — значит хорошо?. Это про детали, про опыт, часто горький, про понимание, что надёжность — самый главный ?зелёный? параметр. И что за каждым успешным проектом стоит не просто выбор из каталога, а сотни часов расчётов, испытаний и анализа реальных условий. Как у тех, кто, подобно компании с сайта btsdyby.com, позиционирует себя как комплексный производитель от науки до сервиса. Их задача — идти на шаг впереди, предлагая не просто продукт, а технически и экологически обоснованное решение. А наша, как специалистов, — задавать правильные вопросы и смотреть дальше ярлыка ?нержавеющий?.